5 ایده کامل طراحی و تولید قطعات صنعتی با CNC
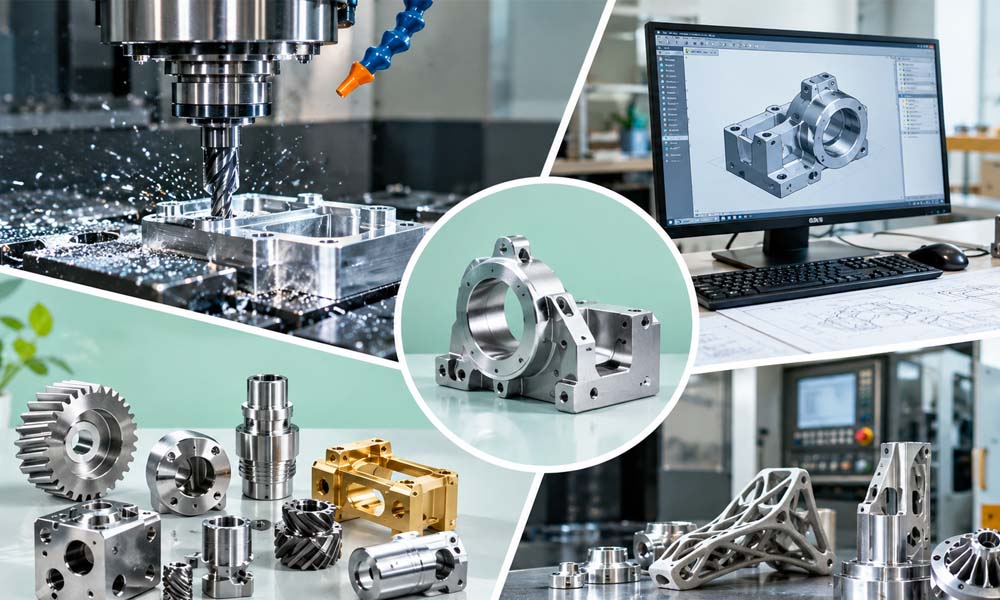
پیشرفت صنایع تولیدی در جهان امروز وابستگی مستقیمی به ارتقای دقت ابزارهای ماشین کاری دارد و ورود سیستم های عددی کامپیوتری افق تازه ای پیش روی کارآفرینان صنعتی گشوده است. در شرایط اقتصادی کنونی، راه اندازی کارگاه ماشین کاری بدون داشتن ایده های اجرایی دقیق و شناخت نیاز بازار می تواند سرمایه گذاران را با ریسک های پیش بینی نشده مواجه کند. هدف از آشنایی با فرصت های متنوع کاری، کاهش خطاهای محاسباتی و دستیابی به حداکثر راندمان با حداقل پرتی مواد اولیه است. انتخاب هوشمندانه قطعات برای ساخت باعث می شود تجهیزات با بالاترین نرخ بازدهی فعالیت کنند و زمان توقف خطوط به حداقل ممکن برسد.
بسیاری از صاحبان کارگاه ها در آغاز مسیر این پرسش کلیدی را مطرح می کنند که چه قطعاتی تقاضای پیوسته و سودآوری مطمئن تری در بازار داخلی دارند. ورود به عرصه تولید نیازمند شناخت آلیاژها، توانایی نقشه خوانی مهندسی و تخمین دقیق هزینه استهلاک ابزار برش است. زمانی که فرآیند طراحی صنعتی با الزامات ساخت تلفیق شود، نتیجه نهایی قطعه ای استاندارد و رقابت پذیر در بازارهای منطقه ای خواهد بود. این راهنمای جامع به بررسی دقیق فرصت های فنی پرداخته تا دورنمای روشنی از فرآیند تولید ترسیم کند. این مقاله توسط سایت آکابیم جمع بندی شده.
مسیر پنج گانه تولید قطعات
برای تبدیل ایده های ذهنی به محصول نهایی، آگاهی از توالی درست فرآیندها ضامن موفقیت هر کارآفرین است. این مسیر هدفمند با ایده پردازی و طراحی صنعتی بر اساس نیازهای واقعی آغاز می شود و سپس با انتخاب متریال مناسب جهت تضمین دوام قطعه پیگیری خواهد شد.
در مرحله بعد، اصول نقشه کشی صنعتی با CNC تمام ابعاد و تلورانس ها را به زبانی مهندسی تثبیت می کند تا با انتخاب بهترین روش ساخت، قطعه کار بر روی دستگاه شکل بگیرد.در نهایت، انجام مراحل تست و کنترل کیفیت سلامت عملکرد سیستم را تایید می کند تا محصولی بی نقص و کاملا استاندارد وارد بازار مصرف گردد.
طراحی هوزینگ و چرخدنده های دقیق
اولین ایده کاربردی و پرتقاضا، طراحی پوسته ها و چرخدنده های صنعتی است که در تمام گیربکس ها و یونیت های انتقال نیرو کاربرد اساسی دارند. دقت هندسی در ساخت چرخدنده ها حرف اول را می زند، زیرا کوچک ترین خطای ابعادی منجر به لرزش، صدای ناهنجار و فرسایش زودهنگام سیستم های مکانیکی می شود. در این مسیر، مهندسان با استفاده از ماشین های فرز چند محور اقدام به تراش پروفیل دندانه ها می کنند. تنظیم سرعت براده برداری و پیشروی تیغچه نقش تعیین کننده ای در کیفیت صافی سطح نهایی بر جا می گذارد.
برای موفقیت در تولید این گروه از قطعات، کنترل حرارت در ناحیه برش با تزریق یکنواخت مایع خنک کننده ضرورت انکارناپذیر دارد. تغییر شکل الاستیک قطعه کار ناشی از تنش های موضعی، از خطاهای رایج در ساخت پوسته ها به شمار می رود. استفاده از نرم افزارهای شبیه سازی مسیر ابزار، زمان ماشین کاری را کاهش داده و احتمال برخورد کلت ابزار با فیکسچر را منتفی می سازد. رعایت تلورانس های هندسی در محل نصب بلبرینگ ها تضمین کننده عمر مفید سازه های دوار و افزایش رضایت مشتریان است.
تولید مانیفولد و هاب های آلومینیومی
ایده دوم بر تولید قطعات انتقال سیال با فشار بالا مانند مانیفوندهای هیدرولیک و هاب های سیستم تعلیق سبک وزن تمرکز دارد. آلومینیوم های سری آلیاژی به دلیل چگالی پایین و نسبت استحکام به وزن مناسب، همواره انتخاب نخست مهندسان در صنایع مدرن محسوب می شوند. ماشین کاری سریع این فلزات امکان دستیابی به نرخ تولید بالا را فراهم می کند، هرچند چسبندگی براده به لبه ابزار از چالش های فنی این فرآیند است. استفاده از تیغچه های دارای پوشش های مقاوم مانع از انباشت براده می گردد.
طراحی معابر داخلی در مانیفولدهای هیدرولیک مستلزم اجرای سوراخ کاری های عمیق با انحراف زاویه ای بسیار ناچیز و بدون پلیسه است. باقی ماندن ذره ای براده در گذرگاه های بسته می تواند شیرهای کنترل برقی را به کلی مسدود ساخته و خسارات جبران ناپذیری به بار آورد. به همین منظور، اجرای عملیات شستشوی تحت فشار و پلیسه گیری التراسونیک جزو الزامات کنترل کیفیت در پایان چرخه تولید این تجهیزات حساس قلمداد می شود.
قالب های بادی و تزریق پلاستیک
ایده سوم که سرمایه گذاری مستمری را طلب می کند، طراحی و فرزکاری اینسرت های قالب های صنعتی با دقت بالا است. بخش عمده ای از ظروف بسته بندی، قطعات پلیمری خودرو و لوازم خانگی به واسطه همین قالب های فولادی شکل می گیرند. فولادهای ابزاری پیش سخت شده به دلیل داشتن چقرمگی مناسب و مقاومت سایشی عالی، متریال اصلی این بخش به حساب می آیند. اجرای فرم های سه بعدی پیچیده و سطوح آزاد با انحناهای متغیر تنها از عهده ماشین های کنترل عددی دقیق برمی آید.
رسیدن به صافی سطح در حد پرداخت آینه ای باعث می شود نیاز به پولیش کاری دستی به شکل چشمگیری پایین بیاید. هر دقیقه صرفه جویی در پرداخت سنتی، بهای تمام شده ساخت قالب را در بازار رقابتی تعدیل می کند. تعیین استراتژی های ماشین کاری خشن کاری با حجم براده برداری بالا و سپس پرداخت با ابزارهای سرکروی، راندمان کارگاه را مضاعف می سازد. تعبیه کانال های خنک کاری منظم درون بلوک های قالب، نرخ سرد شدن پلاستیک را متعادل می کند.
ساخت ایمپلر و قطعات توربوماشین
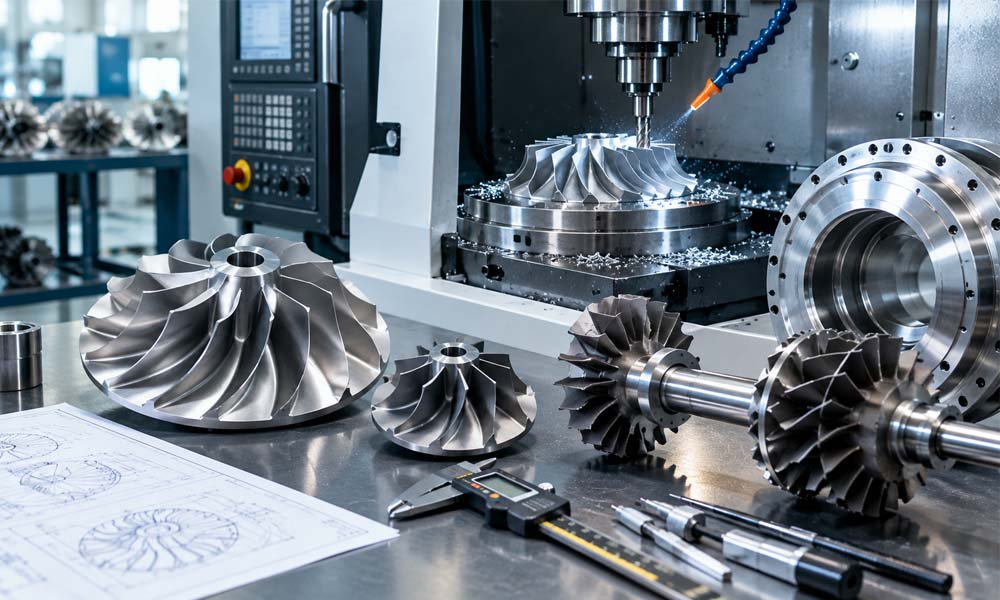
چهارمین زمینه تخصصی، ورود به حوزه پره های پیچیده، پروانه های پمپ های سانتریفیوژ و ایمپلرهای صنایع نفت و گاز است. این سازه ها مدام در معرض نیروهای گریز از مرکز شدید و محیط های به شدت خورنده اسیدی یا بازی کار می کنند. به کارگیری سوپرآلیاژهای پایه نیکل و فولادهای زنگ نزن آستنیتی چالش سختی برای ماشین کاران ایجاد می کند، چرا که این مواد نرخ سختی کاری سطحی بالایی دارند. انتخاب سرعت برشی پایین و استفاده از هلدرهای ضد لرزش برای مهار ارتعاشات حیاتی است.
اجرای این هندسه های فضایی مستلزم بهره گیری از ماشین های فرز پنج محوره هم زمان است تا ابزار بتواند به عمق کانال های بین پره ها دسترسی یابد. کدنویسی بهینه و پرهیز از تغییر جهت های ناگهانی ابزار برش، کیفیت یکنواخت پوسته آیرودینامیکی قطعه را تثبیت می نماید. پس از پایان ماشین کاری، بالانس دینامیکی این سازه های چرخنده از اهمیت بالایی برخوردار است تا ارتعاشات مخرب سیستم در سرعت های بالا خنثی گردد.
قطعات سیستم تعلیق و مفصل های انتقال
پنجمین پیشنهاد راهبردی معطوف به اتصالات سیبک، بازوهای هدایت و مفصل های چندگانه است که وظیفه دفع ضربات مکانیکی را بر عهده دارند. این رده از محصولات به طور پیوسته تحت تنش های کششی، فشاری و خستگی متناوب قرار می گیرند و ایمنی سرنشینان در وسایل نقلیه به سلامت آنها گره خورده است. فولادهای میکروآلیاژی و فورج شده برای این کاربری اولویت دارند و ماشین کاری آنها نیازمند فیکسچربندی مستحکم جهت دفع بارهای وارده است.
دقت ابعادی رزوه ها و کیفیت سطح نشیمنگاه های کروی، معیارهای اصلی تایید این قطعات در آزمون های دوام محسوب می گردند. خطای جزیی در ابعاد نشیمنگاه موجب لقی زودرس، پارگی گردگیرهای محافظ و نفوذ گرد و غبار به داخل محفظه روغن کاری می شود. کنترل غیرمخرب جهت شناسایی ترک های سطحی احتمالی ناشی از براده برداری خشن، سلامت ساختار متالورژیکی قطعات حساس را برای شرایط کاری دشوار تایید می کند.
محاسبه بهای تمام شده و توجیه اقتصادی
شروع هر پروژه بدون برآورد ریاضی دخل و خرج، شانس بقای کارگاه در کوران رقابت های تولیدی را به حداقل می رساند. بهای تمام شده تلفیقی از نرخ خرید مواد خام، تعرفه مصرف برق صنعتی، دستمزد برنامه نویس و زمان اشغال ماشین است. مدیران کارگاه باید متوجه باشند که تیغچه های فرز و مته ها مصرفی هستند و هزینه استهلاک آنها بر روی هر تکه قطعه محاسبه می گردد. برنامه ریزی درست چرخه برشکاری سبب کاهش زمان هر پاس و افزایش تیراژ روزانه می شود.
برخی متخصصان اتوماسیون کامل را ترجیح می دهند، در حالی که گروهی دیگر تمرکز بر تولید منعطف سفارشی با حداقل قطعات را راهکاری امن تر می دانند. هر دو رویکرد دارای مزایا و معایب خاص خود هستند و بسته به ماهیت قراردادها گزینش می شوند. پایش مدام شاخص های کارایی تجهیزات به مالکان اجازه می دهد نقاط اتلاف انرژی و زمان را شناسایی کرده و گلوگاه های خط تولید را روان تر سازند.
کنترل کیفیت و انطباق استانداردها
آخرین مرحله حیاتی در هر زنجیره تامین صنعتی، بازرسی فنی و مقایسه مشخصات قطعه با فایل مدل سازی اولیه است. تولید بدون داشتن یک شیوه نامه مشخص برای سنجش رواداری ها، نرخ مرجوعی کالا را به طور فزاینده بالا می برد. استفاده از دستگاه های اندازه گیری مختصاتی به بازرسان فنی امکان می دهد فرم های پیچیده فضایی را با دقت میکرونی مورد سنجش قرار دهند. این شیوه ارزیابی، احتمال وقوع خطای اپراتور در خواندن ابزارهای دستی را به صفر می رساند.
ثبت نتایج اندازه گیری ها در کاربرگ های کنترل کیفیت، مبنای تنظیم دوره ای سنسورهای افست ابزار در کنترلر دستگاه است. تحلیل آماری روند تغییرات ابعادی مشخص می کند که سایش تیغچه در چه بازه های زمانی به مرز هشدار می رسد. ایجاد ساختار بازرسی پایدار تضمین می کند محصولات خروجی با الزامات صنعتی مطابقت داشته و اعتبار واحد مهندسی در سطح بالایی حفظ شود.
سوالات متداول
چگونه می توان بهترین متریال را برای براده برداری سریع تر انتخاب کرد؟
انتخاب جنس ماده اولیه باید تابع کاربری نهایی قطعه و قابلیت ماشین کاری ذاتی آن باشد. آلیاژهای آلومینیوم و برنج به علت ساختار بلوری نرم تر، بالاترین نرخ براده برداری را با کمترین نیروی برشی ارائه می دهند و فشار کمتری به اسپیندل دستگاه وارد می کنند. برای قطعات تحت سایش، فولادهای آلیاژی با عملیات حرارتی تکمیلی بهترین بازدهی فنی و اقتصادی را ایجاد می نمایند.
هزینه نگهداری و ابزار مصرفی ماشین های کامپیوتری چقدر است؟
این هزینه به طور میانگین بین بیست تا سی درصد از مخارج عملیاتی کارگاه را شامل می شود و به سختی متریال براده برداری شده بستگی دارد. کار روی فولادهای سخت و سوپرآلیاژها عمر مفید تیغچه ها را سریع تر کاهش می دهد و هزینه ابزار را بالا می برد. سرویس به موقع سیستم روغن کاری و تعویض به هنگام فیلترها از خسارات سنگین به محورها جلوگیری به عمل می آورد.
آیا تولید قطعات تکی با این فناوری توجیه اقتصادی دارد؟
در ساخت نمونه های اولیه و پروتوتایپ های تحقیقاتی، تولید تکی کاملا دارای توجیه فنی و اقتصادی است زیرا ساخت قالب های تزریق یا ریخته گری هزینه های بسیار سنگین تری در پی دارد. برای کارهای تکی، استفاده از فیکسچرهای مدولار زمان آماده سازی را کاهش داده و فرآیند ساخت را مقرون به صرفه می کند، هرچند در تولید انبوه بهای تمام شده به ازای هر قطعه افت چشمگیری پیدا می نماید.
چرا کنترل ارتعاشات در طول عملیات تراش و فرز حیاتی است؟
ارتعاشات ناشی از لقی ابزار یا عدم صلبیت قطعه کار می تواند کیفیت صافی سطح را به شدت کاهش داده و شکست ناگهانی تیغچه الماسه را به دنبال داشته باشد. ارتعاش کنترل نشده عمر بلبرینگ های موتور اسپیندل را کاهش می دهد و باعث می شود ابعاد نهایی از محدوده تلورانس نقشه مهندسی خارج گردد. استفاده از مهاربندهای اصولی و تنظیم بهینه دور موتور از پیدایش این لرزش های مخرب پیشگیری می کند.