روشهای جلوگیری از تغییر شکل قطعه
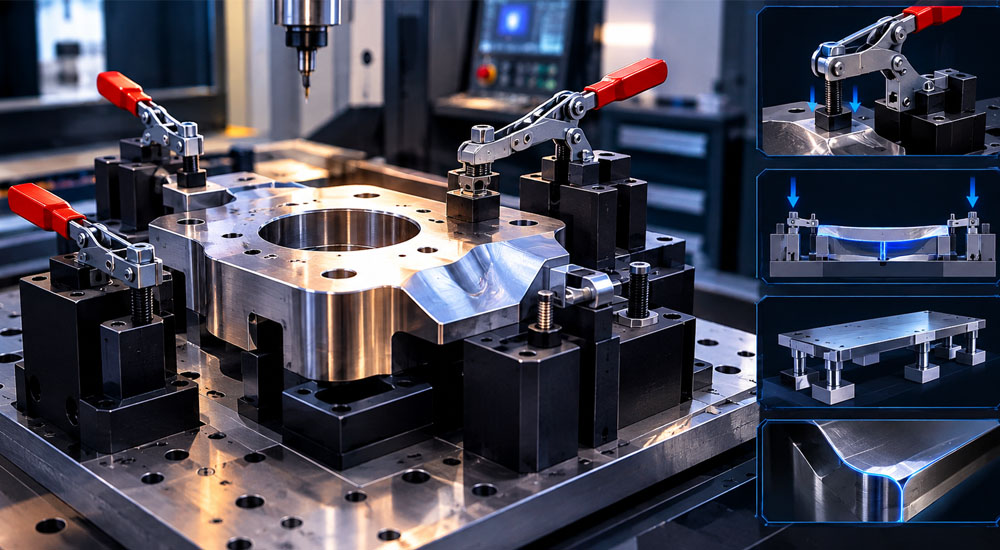
تغییر شکل قطعه هنگام بستن یکی از رایج ترین مشکلاتی است که در کارگاه های ماشینکاری و قطعه سازی صنعتی دیده می شود. قطعه ای که در گیره محکم بسته شده است، زیر فشار نیروی بستن کمی فشرده می شود و پس از انجام ماشینکاری و باز شدن گیره به حالت اولیه خود باز می گردد. نتیجه این بازگشت، اختلاف ابعادی است که در اندازه گیری نهایی مشخص می شود.
این پدیده بیشتر در قطعات جدار نازک، قطعات بزرگ با دهانه باز و قطعاتی که پیش از این جوشکاری یا عملیات حرارتی شده اند دیده می شود. اثر آن تنها یک خطای کوچک نیست و می تواند باعث رد شدن قطعه در کنترل کیفیت، دوباره کاری و افزایش هزینه تولید شود. به همین دلیل شناخت عوامل موثر و به کار گیری روش های درست مهار قطعه اهمیت زیادی دارد.
در این مقاله تلاش شده است تا موضوع جلوگیری از تغییر شکل قطعه هنگام بستن با زبانی ساده اما دقیق بررسی شود. ابتدا علت شکل گیری این خطا توضیح داده می شود، سپس نقش نیروی بستن، فیکسچر، انتخاب گیره و روش های کنترل ابعادی تحلیل می گردد. هدف این است که خواننده بتواند در پایان، تصمیم دقیق تری برای فرایند تولید خود بگیرد. این مقاله توسط سایت آکابیم جمع بندی شده است.
علت تغییر شکل قطعه کار
هر فلز در برابر نیرو رفتار کشسان دارد. زمانی که نیروی بستن به قطعه اعمال می شود، بخشی از این نیرو به صورت تغییر شکل موقت در قطعه ذخیره می شود. ابزار برش در همین حالت مشغول برداشتن براده است و ابعاد مورد نظر ساخته می شود. اما به محض باز شدن گیره، قطعه به حالت تعادل قبلی خود باز می گردد و همان ابعاد ساخته شده جابه جا می شود. این جابه جایی همان چیزی است که در کارگاه با عنوان دفرمه شدن شناخته می شود و در کنترل کیفیت به شکل خطای ابعادی ظاهر می گردد.
شدت این پدیده به نسبت ضخامت به طول قطعه، جنس ماده، وضعیت عملیات حرارتی و میزان تنش پسماند بستگی دارد. قطعه ای که نسبت ضخامت آن به طول کم است، در برابر خمش مقاومت کمتری دارد. همچنین اگر قطعه پیش تر جوشکاری یا ریخته گری شده باشد، تنش های داخلی آن هنوز آزاد نشده است. سوالی که بسیاری از کاربران در گوگل جستجو می کنند این است که چرا قطعه بعد از باز کردن گیره تغییر شکل می دهد و پاسخ در همین تعادل نیروها نهفته است.
نیروی بستن و تنش پسماند
نیروی بستن، نیرویی است که برای ثابت نگه داشتن قطعه در برابر نیروی برش اعمال می شود. این نیرو نباید کمتر از حد لازم باشد، چون در آن صورت قطعه در حین ماشینکاری جابه جا می شود و خطر آسیب به ابزار و قطعه وجود دارد. در طرف مقابل، اعمال نیروی بیش از اندازه نیز مسئله ساز است. بسیاری از کاربران می پرسند نیروی بستن زیاد باعث چه می شود و پاسخ این است که فشار زیاد، قطعه را پیش از شروع براده برداری تغییر می دهد.
تنش پسماند حالتی از تنش است که بدون حضور نیروی بیرونی در داخل قطعه باقی می ماند. این تنش از فرایندهای پیشین مانند جوشکاری، ریخته گری، نورد و سنگ زنی به جا می ماند. وقتی قطعه بسته می شود، تنش پسماند با نیروی گیره جمع می شود و رفتار قطعه پیچیده تر می گردد. در چنین شرایطی حتی نیروی بستن متعادل هم می تواند ابعاد را جابه جا کند. راهکار عملی، آزادسازی تنش با عملیات حرارتی مناسب پیش از ماشینکاری نهایی است.
نقش فیکسچر در مهار قطعه
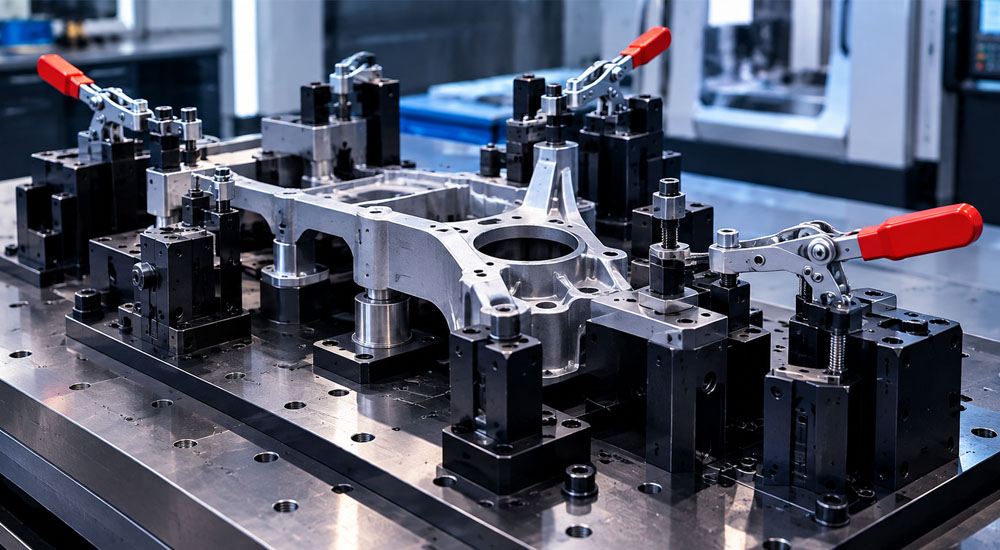
تعریف فیکسچر به زبان ساده، مجموعه ای است که قطعه کار را در موقعیت درست نگه می دارد و از جابه جایی آن در برابر نیروهای برش جلوگیری می کند. یک فیکسچر خوب سه وظیفه اصلی دارد: تعیین موقعیت قطعه، مهار آن و پشتیبانی از نقاطی که در برابر نیرو ضعیف هستند. بخش پشتیبانی همان قسمتی است که بیشترین اثر را در کاهش تغییر شکل دارد و اگر درست طراحی شود، می تواند خطای ابعادی را به میزان قابل توجهی کم کند.
در طراحی فیکسچر، نیروی بستن باید رو به روی تکیه گاه اعمال شود تا قطعه میان دو سطح قرار بگیرد و خم نشود. اگر نیرو در نقطه ای بدون تکیه گاه وارد شود، قطعه مانند تیری با دو سر آزاد خم می شود. برای قطعات جدار نازک، افزودن تکیه گاه های میانی یا استفاده از زیرسری متناسب، فشار را پخش می کند. به همین دلیل طراحی اختصاصی برای هر قطعه، در بسیاری از پروژه های صنعتی از گیره های عمومی کارآمدتر است.
بستن قطعات جدار نازک
قطعات جدار نازک حساس ترین گروه در برابر تغییر شکل هستند. برای این قطعات، نیرو باید روی سطح تماس بزرگ تری پخش شود تا فشار نقطه ای کاهش یابد. استفاده از گیره های نرم با لقمه آلومینیومی یا پلیمری یکی از روش های رایج در کارگاه ها است. بستن تدریجی و متقارن نیز کمک می کند تا قطعه به یک سمت کشیده نشود. در بستن قطعه در تراش، رعایت همین اصول باعث می شود قطر نهایی پس از باز شدن گیره در محدوده مجاز باقی بماند.
برخی کارگاه ها برای قطعات توخالی از پرکننده داخلی استفاده می کنند. این پرکننده می تواند رزین، موم یا مواد قابل ذوب باشد و پس از پایان ماشینکاری خارج شود. روش دیگر، بستن قطعه روی صفحه ای با شکل منطبق بر سطح آن است تا تماس در بیشترین سطح ممکن رخ دهد. در مواردی که دیواره قطعه بسیار نازک است، کاهش عمق برش و افزایش تعداد پاس ها گزینه منطقی تری از افزایش نیروی گیره به شمار می رود.
انتخاب گیره و تجهیزات مناسب
گیره رومیزی پرکاربردترین وسیله مهار در کارگاه های عمومی است و برای قطعات مکعبی و با دیواره نسبتا ضخیم انتخاب مناسبی محسوب می شود. برای تولید انبوه، گیره های هیدرولیک و پنوماتیک نیروی یکنواخت تری ایجاد می کنند و سرعت تعویض قطعه را بالا می برند. گیره های مغناطیسی و خلائی برای ورق های نازک و قطعات تخت مناسب هستند و زمان تنظیم کمتری نیاز دارند.
انتخاب میان این گزینه ها همیشه یکسان نیست و به نوع قطعه بستگی دارد. برای نمونه، مهار خلائی برای ورق نازک نتایج خوبی می دهد، اما برای قطعات سنگین و ضخیم که نیروی برش بالایی دارند، انتخاب درستی نیست. تجهیزات فیکسچر باید متناسب با نیروهای برش، تیراژ و دقت مورد نیاز انتخاب شوند. در نظر گرفتن هزینه نگهداری، زمان تنظیم دستگاه و مهارت اپراتور نیز در تصمیم گیری نهایی نقش دارد.
کنترل ابعادی بعد از بستن
بدون اندازه گیری، هیچ روشی قابل ارزیابی نیست. برای تشخیص تغییر شکل، باید ابعاد قطعه در حالت بسته و پس از باز شدن گیره اندازه گیری و با هم مقایسه شود. ابزارهایی مانند کولیس و میکرومتر برای اندازه گیری های ساده کافی هستند. برای قطعات با تلرانس بسته، دستگاه اندازه گیری مختصات دقت بالاتری ارائه می دهد. ثبت این اندازه ها در کنار پارامترهای بستن، امکان تحلیل علت خطا را فراهم می کند.
در فرایندهایی مانند قلاویزکاری و سوراخکاری که نیروی محوری به قطعه وارد می شود، کنترل موقعیت سوراخ اهمیت بیشتری پیدا می کند. اگر قطعه در حین کار فشرده شده باشد، فاصله مراکز سوراخ ها پس از باز شدن گیره تغییر می کند و قطعه در مرحله مونتاژ با مشکل روبه رو می شود. اصلاح تدریجی گشتاور بستن، تغییر محل نقاط مهار و افزودن تکیه گاه، سه اقدام عملی برای رسیدن به نتیجه مطلوب هستند.
اشتباهات رایج در بستن قطعه
سفت کردن بیش از حد گیره، شایع ترین اشتباه در کارگاه ها است. تصور رایج این است که بستن محکم تر، ایمنی بیشتری به همراه دارد، در حالی که در بسیاری از موارد نتیجه معکوس دارد. بستن نامتقارن نیز قطعه را به یک سمت می کشد و باعث خطای زاویه ای می شود. نبود تکیه گاه در زیر نقطه اعمال نیرو، قطعه را مانند یک تیر خم می کند و اثر آن پس از باز شدن گیره آشکار می گردد.
استفاده از گیره با سطوح زبر و آسیب دیده، فشار را در نقاط کوچک متمرکز می کند و امکان خط افتادن روی سطح قطعه را بالا می برد. بی توجهی به ترتیب باز کردن گیره نیز خطای پنهان ایجاد می کند، زیرا آزادسازی ناگهانی نیرو باعث جهش جزئی ابعاد می شود. در قطعات ریخته گری و جوشکاری شده، انجام ندادن عملیات تنش گیری پیش از ماشینکاری نهایی یکی دیگر از خطاهای پرتکرار به شمار می رود.
سوالات متداول
چرا قطعه بعد از باز کردن گیره تغییر شکل می دهد؟
چون نیروی بستن، قطعه را در حالت فشرده نگه می دارد و ابزار در همان حالت براده برداری می کند. با آزاد شدن گیره، قطعه به تعادل قبلی خود باز می گردد و ابعاد اندازه گیری شده جابه جا می شود. این خطا در قطعات جدار نازک و قطعات دارای تنش پسماند شدیدتر است.
بهترین روش بستن قطعه در گیره چیست؟
بهترین روش، بستن تدریجی و متقارن است؛ یعنی نیرو روی سطح تماس بزرگ تری پخش شود و در نقطه ای با تکیه گاه اعمال گردد. استفاده از لقمه نرم، تکیه گاه کمکی و کنترل گشتاور نیز در کاهش تغییر شکل موثر است.
نیروی بستن زیاد باعث چه می شود؟
نیروی بیش از اندازه، قطعه را پیش از شروع براده برداری فشرده و خم می کند و پس از باز شدن گیره خطای ابعادی ایجاد می شود. همچنین احتمال آسیب به سطح قطعه و تغییر شکل دائمی در قطعات نازک افزایش می یابد.
آیا برای جلوگیری از تغییر شکل، فیکسچر اختصاصی لازم است؟
در تیراژ بالا و قطعات پیچیده، طراحی فیکسچر اختصاصی معمولا اقتصادی تر است، چون دقت تکرارپذیر و زمان تنظیم کمتری دارد. برای کارهای تک و ساده، اصلاح روش بستن و انتخاب گیره مناسب کفایت می کند.